
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:172 Autor:Site Editor veröffentlichen Zeit: 2026-07-20 Herkunft:Powered


Pigmente bestimmen den Farbton, aber das Trägerharz bestimmt maßgeblich, wie gut sich das Konzentrat verhält, wenn es in den Produktionsprozess gelangt. Wenn der Träger mit dem Wirtsmaterial kompatibel ist, schmilzt, dispergiert und verteilt sich das Farbsystem besser vorhersehbar in der Polymer- oder Gummimatrix. Wenn die Kompatibilität schwach ist, kann derselbe Farbton Streifen, nicht geschmolzene Partikel, inkonsistenten Fluss oder Oberflächenfehler erzeugen, die erst nach dem Formen, Extrudieren oder Aushärten sichtbar sind.
Eine praktische Spezifikation sollte daher beim Grundmaterial und nicht beim Farbchip beginnen. PE, PP, Gummi, silikonbezogene Materialien und technische Kunststoffe lassen sich nicht unter identischen Schmelzverhaltens- oder Scherbedingungen verarbeiten. Eine Formulierung, die in einem Material gut funktioniert, lässt sich möglicherweise nicht sauber in einem anderen Material verteilen, selbst wenn die Zielfarbe unverändert bleibt. Additive können das Zusammenspiel zusätzlich erschweren, da UV-Stabilisatoren, Hitzestabilisatoren, Schmierstoffe, Füllstoffe, Flammschutzsysteme oder recycelte Inhaltsstoffe innerhalb derselben Mischung um die Kompatibilität konkurrieren können.
Eine höhere Pigmentkonzentration kann die Menge an Masterbatch reduzieren, die zum Erreichen des gewünschten Farbtons erforderlich ist. Dies kann das Handhabungsvolumen verringern, die Lagerung vereinfachen und die Menge an Nicht-Basismaterial reduzieren, die in die Formulierung eingebracht wird. Die hohe Pigment- und Additivkonzentration von GT Silicone unterstützt eine effiziente Einfärbung bei minimalem Verbrauch, was die Konzentration zu einem nützlichen Wirtschaftsfaktor bei hohen Produktionsmengen macht. Dennoch ist ein stärkeres Konzentrat nicht automatisch für jede Linie die beste Option.
Überkonzentration oder aggressive Dosierung können das Verarbeitungsgleichgewicht des Wirtsharzes stören. Zu viel Pigment oder ein inkompatibles Additivpaket können die Viskosität verändern, die Fließkonsistenz verringern oder die Wahrscheinlichkeit einer schlechten Dispersion erhöhen. Bei mechanischen Teilen kann eine übermäßige Farbbeladung auch die Festigkeit, Flexibilität oder Schlagfestigkeit beeinträchtigen, wenn das Pigment nicht richtig verteilt ist. Das beste Ergebnis wird normalerweise durch ein kontrolliertes Auflackverhältnis, eine kompatible Trägerauswahl und eine ausreichende Konzentration erzielt, um Farbe zu erzielen, ohne die Formulierung zu überladen.
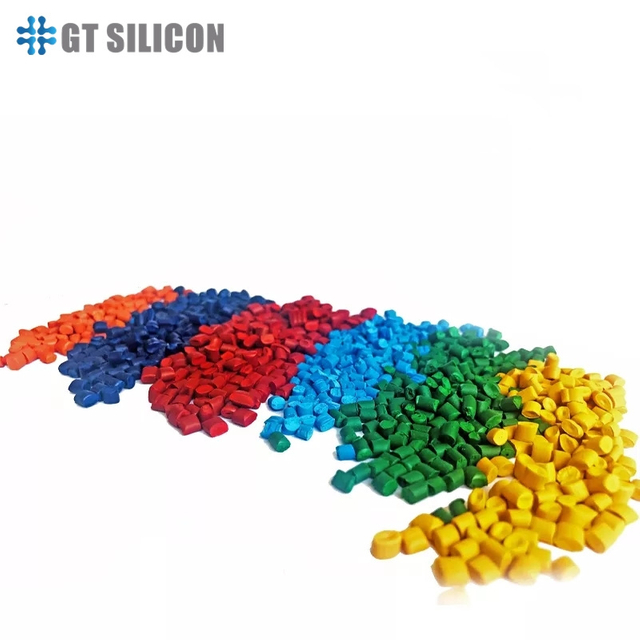
Eine Laborplakette ist nützlich, aber sie gibt nicht die ganze Produktionsgeschichte wieder. Unter realen Verarbeitungsbedingungen kann es zu Farbveränderungen kommen, da Schmelztemperatur, Verweilzeit, Schneckendesign, Schergrad, Abkühlgeschwindigkeit und Schwankungen des recycelten Ausgangsmaterials das endgültige Erscheinungsbild beeinflussen. Die Farbtonkontrolle von Charge zu Charge hängt auch von der Pigmentstabilität und der Dispersionsqualität ab, nicht nur von der Genauigkeit der anfänglichen Farbübereinstimmung. Eine Probe, die unter einer Formbedingung korrekt aussieht, kann abweichen, wenn sich die Liniengeschwindigkeit, die Zylindertemperatur oder die Rohmaterialcharge ändern.
Die Produktionsfreigabe sollte daher die Prozessbedingungen umfassen und nicht nur die Sichtprüfung unter Standardbeleuchtung. Bei einem guten Versuch wird geprüft, ob die Farbe nach dem Anfahren, im Dauerbetrieb und nach routinemäßigen Parameteranpassungen stabil bleibt. Bei recycelten Polymeren ist noch mehr Vorsicht geboten, da graue, gelbe oder gemischtfarbige Grundmaterialien die Anforderungen an die Deckkraft und das Deckvermögen verändern können. Um konsistente Ergebnisse zu erzielen, sollte die Auswahl des Farbstoff-Masterbatches als Teil des Verarbeitungsfensters und nicht als dekorativer nachträglicher Gedanke betrachtet werden.
Eine schlechte Dispersion ist einer der schnellsten Gründe dafür, dass eine Farbauswahl zu einem Produktionsproblem wird. Streifen, Flecken, trübe Bereiche, ungleichmäßiger Farbton oder sichtbare Pigmentansammlungen können Bediener dazu zwingen, die Mischzeit zu verlängern, mehr Material auszuspülen oder bereits stabile Prozesseinstellungen anzupassen. Diese Mängel sind nicht nur kosmetischer Natur, denn sie können auf eine ungleichmäßige Verteilung von Pigmenten oder Zusatzstoffen innerhalb des Teils hinweisen. Sobald die Linie mit der Produktion von Ausschuss beginnt, umfassen die Kosten verschwendetes Harz, Arbeitskräfte, Maschinenzeit, Inspektionsverzögerungen und eine mögliche verspätete Lieferung.
Ein gut verteiltes Farbsystem verringert die Notwendigkeit einer wiederholten Fehlerbehebung während der Inbetriebnahme. Der additive Farbstoff von GT Silicone sorgt für eine gleichmäßige Farbverteilung und trägt dazu bei, Streifen und Farbunstimmigkeiten zu reduzieren. Das ist wichtig, denn die Dispersionsqualität wirkt sich direkt auf das Erscheinungsbild und die Fähigkeit des Bedieners aus, einen stabilen Produktionsrhythmus aufrechtzuerhalten. Wenn das Masterbatch schmilzt und sich vorhersehbar verteilt, sind für den Prozess normalerweise weniger manuelle Korrekturen erforderlich.
Produktionssymptom | Vermutlich Masterbatch-bedingte Ursache | Praktische Antwort |
Farbstreifen | Schlechte Pigmentdispersion oder schwache Trägerkompatibilität | Überprüfen Sie die Trägerübereinstimmung, die Mischbedingungen und die Dosierung |
Schwarze oder weiße Flecken | Nicht dispergiertes Pigment, Verunreinigungen oder nicht geschmolzene Partikel | Überprüfen Sie Filtration, Materialhandhabung und Dispersionsgrad |
Plate-out auf Werkzeugen | Additivmigration oder übermäßige Belastung | Dosierung reduzieren, Additivverpackung prüfen, Werkzeug reinigen |
Farbdrift während des Laufs | Hitzeinstabilität, Verweilzeitempfindlichkeit oder Futterinkonsistenz | Überprüfen Sie den Temperaturbereich und die Dosiergenauigkeit |
Bewölkter oder unebener Untergrund | Unverträglicher Träger oder schlechte Schmelzmischung | Probieren Sie eine besser passende Formulierung aus |
Farbsysteme wirken in geringen Anteilen in den Prozess ein, ihr Einfluss kann jedoch größer sein, als ihre Dosierung vermuten lässt. Ein Trägerharz mit falschem Schmelzfluss kann die Art und Weise verändern, wie das Material eine Form füllt, einen Film bildet, durch eine Düse extrudiert oder sich über eine Gummimischung verteilt. Beim Spritzgießen kann sich dies in Fließspuren, unvollständiger Füllung, Farbwirbeln oder variablem Zyklusverhalten bemerkbar machen. Beim Extrudieren und Blasformen kann das gleiche Problem in Form einer instabilen Ausgabe, einer schlechten Wandgleichmäßigkeit oder sichtbaren Farbtonschwankungen auftreten.
Auch die Dosierstabilität spielt eine Rolle, denn bei farbempfindlichen Produkten können bereits kleine Dosierfehler sichtbar werden. Gravimetrische oder volumetrische Dosierer müssen ein gleichmäßiges Ablassverhältnis liefern, während die Pelletgröße und das Fließverhalten des Konzentrats eine gleichmäßige Dosierung unterstützen sollten. Ein Masterbatch, der Brücken bildet, sich entmischt oder sich ungleichmäßig verteilt, kann zu Farbschwankungen führen, selbst wenn die Formulierung technisch korrekt ist. Bei der Massenproduktion hängt die Verarbeitungsleistung sowohl von der Rezeptur als auch vom physikalischen Handhabungsverhalten der Pellets ab.
Durch Hitze werden schwache Farbsysteme schnell freigelegt, weshalb ein Hochleistungs-Farbstoff-Masterbatch in der Lage sein muss, der tatsächlichen Schmelztemperatur und Verweilzeit standzuhalten, ohne sich zu verschlechtern. Während des Formens, Extrudierens oder der Gummiverarbeitung müssen Pigmente und Additive die tatsächliche Schmelztemperatur und Verweilzeit vertragen, ohne sich zu verschlechtern, den Farbton zu verändern oder ihre Wirksamkeit zu verlieren. Eine Farbe, die bei mäßiger Temperatur stabil aussieht, kann dunkler werden, gelb werden, verblassen oder an Helligkeit verlieren, wenn sie einer heißeren Fasszone oder einer längeren Verweilzeit ausgesetzt wird. Auch thermische Instabilität kann zu inkonsistenten Chargen führen, da ein kurzer Probelauf möglicherweise keine Verschlechterung erkennen lässt, die später in der kontinuierlichen Produktion auftritt.
Die Temperaturbeständigkeit sollte vor dem Hochskalieren überprüft werden. Die additive Farbmitteloption von GT Silicone bietet eine Verarbeitungstemperaturbeständigkeit von bis zu 280 °C, während die produktionsorientierte Farbmasterbatch-Linie mit einer Temperaturbeständigkeit von bis zu 330 °C erhältlich ist. Diese Werte machen die Wärmestabilität zu einer relevanten Spezifikation für Hochtemperaturanwendungen. Die Zahl allein reicht jedoch nicht aus, da auch die Teilegeometrie, das Maschinendesign, die Verweilzeit und das Wirtsharz die thermische Belastung beeinflussen. Ein verantwortungsvoller Versuch sollte das reale Prozessfenster testen und sich nicht nur auf die nominale Verarbeitungstemperatur verlassen.
Es sollte nicht davon ausgegangen werden, dass die Farbauswahl die mechanischen Eigenschaften standardmäßig verbessert oder beeinträchtigt. Der Effekt hängt von der Pigmentchemie, der Partikelgröße, der Beladungsrate, der Dispersion, der Trägerkompatibilität und der Empfindlichkeit des Grundmaterials ab. Wenn der Farbstoff-Masterbatch richtig abgestimmt ist, kann er die erwartete Zugfestigkeit, Flexibilität, Schlagfestigkeit und Haltbarkeit des Teils bewahren. Bei einer schlecht gewählten Formulierung können Pigmentcluster oder inkompatible Trägerstoffe als Schwachstellen im Material wirken.
Das mechanische Risiko ist bei Teilen höher, die Lasten tragen, sich wiederholt biegen, Stöße absorbieren oder unter rauen Betriebsbedingungen betrieben werden. Bei einem dekorativen Konsumartikel kann eine geringfügige Leistungsänderung toleriert werden, bei einer Automobilverkleidungskomponente, einem industriellen Gummiteil oder einem Bauprodukt hingegen möglicherweise nicht. Der sicherste Ansatz besteht darin, das gefärbte Material zu testen, anstatt davon auszugehen, dass die Naturharzdaten weiterhin gelten. Die Farbfreigabe sollte entsprechende mechanische Tests umfassen, wenn das Endprodukt strukturelle, abdichtende, schützende oder sicherheitsbezogene Funktionen hat.
Outdoor-Produkte sind Sonnenlicht, Hitzezyklen, Feuchtigkeit, Sauerstoff, Reinigungschemikalien und mechanischem Verschleiß ausgesetzt. Ein Farbton, der nach dem Formen stark aussieht, kann nach monatelanger Nutzung verblassen, auskreiden, sich verfärben oder die Oberflächenqualität verlieren. UV-Strahlung ist besonders wichtig für Autoverkleidungen, Baumaterialien, Außengeräte, landwirtschaftliche Artikel und sichtbare Gummiwaren. Auch chemischer Kontakt und Abrieb können das Aussehen der Oberfläche verändern, selbst wenn das Schüttgut intakt bleibt.
Die langfristige Farbstabilität hängt sowohl vom Pigment als auch vom unterstützenden Additivsystem ab. Lichtechte Pigmente, UV-Stabilisatoren, Antioxidantien und kompatible Träger können dazu beitragen, das Aussehen unter anspruchsvollen Bedingungen zu erhalten. Zu den produktionsorientierten Farbmasterbatch-Optionen von GT Silicone gehören UV-stabile Farben für Konsumgüter, wetterbeständige Formulierungen für Außenanwendungen sowie Farbsysteme für Baumaterialien, Verpackungen, Automobilkomponenten und recycelte Kunststoffe. Diese Anwendungsdetails sollten die Fragen eines Käufers leiten: Welche Exposition ist zu erwarten, wie lange muss das Produkt sein Aussehen behalten und welche Testdaten unterstützen die Formulierung?
Die Produktleistung ist nicht nur mechanisch. Oberflächenbeschaffenheit, Glanz, Matteffekt, Opazität, Transparenz und Farbtiefe beeinflussen die Beurteilung der Qualität durch Kunden. Eine Verpackungskomponente mit ungleichmäßiger Opazität sieht möglicherweise billiger aus, selbst wenn sie ordnungsgemäß funktioniert. Ein geformtes Geräteteil mit Wirbelspuren oder Glanzschwankungen kann die Markenwahrnehmung schwächen, da Verbraucher visuelle Inkonsistenz als schlechte Fertigungskontrolle interpretieren.
Opazität und Deckkraft sind besonders wichtig, wenn das Grundmaterial cremefarben, recycelt, gefüllt oder von Natur aus durchscheinend ist. Schwarz, Weiß und Farben mit hohem Chroma erfordern möglicherweise unterschiedliche Pigmentsysteme, um das Substrat ohne übermäßige Belastung zu bedecken. Transparente oder durchscheinende Tönungen erfordern ein anderes Gleichgewicht, da zu viel Deckkraft den beabsichtigten visuellen Effekt zerstören kann. Das richtige Farbmasterbatch sollte daher das gewünschte Finish unterstützen und gleichzeitig die Verarbeitungs- und mechanischen Grenzen des Materials einhalten.
Ein Farbmuster kann korrekt aussehen und am Produktionsband trotzdem versagen. Die Farbtonfreigabe beweist nicht, dass das Trägerharz kompatibel ist, das Pigment Hitze übersteht oder dass sich das Konzentrat unter tatsächlichen Scherbedingungen dispergiert. Viele Defekte treten erst auf, nachdem das Material die Schnecke, die Form, die Matrize, das Kühlsystem oder die Aushärtungsphase durchlaufen hat. Aus diesem Grund kann der Kauf durch visuelle Übereinstimmung allein zu höheren Ausschusskosten führen als die scheinbaren Einsparungen durch eine günstigere Formulierung.
Der bessere Ansatz besteht darin, Farbe und Prozessverhalten gemeinsam zu genehmigen. Bediener sollten während eines kontrollierten Versuchs auf Schmelzstabilität, Oberflächenqualität, Anlaufabfall und Wiederholbarkeit achten. Ingenieure sollten außerdem prüfen, ob das Farbsystem die wichtigsten Leistungswerte des Endprodukts beeinflusst. Ein korrekter Farbton ist nur dann sinnvoll, wenn das Teil weiterhin herstellbar und einsatzbereit ist.
Eine falsche Dosierung ist eine häufige Ursache für vermeidbare Produktionsschwankungen. Zu wenig Konzentrat kann zu einem schwachen Farbton, einer schlechten Deckkraft oder einer sichtbaren Beeinflussung des Grundmaterials führen. Zu viel kann die Kosten erhöhen, die Dispersionsqualität verringern, den Durchfluss verändern oder die mechanische Leistung beeinträchtigen. Das ideale Auflackverhältnis sollte die Zielfarbe mit einem stabilen Prozess und akzeptablen Eigenschaften des fertigen Teils erzeugen.
Konzentrierte Formulierungen können effizient sein, erfordern jedoch dennoch eine genaue Dosierung. Zuführausrüstung, Pelletfluss, Bedienereinstellungen und Materialhandhabungspraktiken wirken sich alle auf die tatsächliche Dosierung aus, die in die Maschine gelangt. Ein Masterbatch, das im Labor gute Ergebnisse liefert, kann eine schlechte Leistung erbringen, wenn die Produktionslinie es nicht gleichmäßig dosieren kann. Aus diesem Grund sollten Beladungsempfehlungen anhand der tatsächlich für die Herstellung verwendeten Ausrüstung überprüft werden.
Farbstoff-Masterbatches beeinflussen weit mehr als nur den endgültigen Farbton eines Kunststoff- oder Gummiprodukts. Seine Trägerkompatibilität, Pigmentdispersion, Beladungsrate und thermische Stabilität können die Verarbeitungseffizienz, Oberflächenqualität, mechanische Zuverlässigkeit und langfristige Farbleistung beeinflussen.
Dongguan Gangtian Polymer Materials Co., Ltd. bietet Farbmasterbatch- und verwandte Materiallösungen, die Herstellern dabei helfen, diese praktischen Produktionsprobleme anzugehen. Durch die Auswahl einer Formulierung auf der Grundlage realer Verarbeitungsbedingungen und Endverbrauchsanforderungen können Hersteller vermeidbare Fehler reduzieren, die Konsistenz verbessern und die Farbe zu einem funktionalen Bestandteil der Produktleistung machen.
A: Farbstoff-Masterbatch wird verwendet, um Kunststoffen oder Gummi während der Verarbeitung eine kontrollierte, gleichmäßige Farbe zu verleihen und gleichzeitig die Handhabung im Vergleich zu losen Pigmenten oder Farbstoffen zu verbessern.
A: Ja. Pigmenttyp, Trägerkompatibilität, Dispersionsqualität und Beladungsrate können Festigkeit, Flexibilität, Oberflächenbeschaffenheit, Farbstabilität und Verarbeitungsverhalten beeinflussen.
A: Streifen und Flecken treten häufig auf, wenn Pigmente nicht gleichmäßig im Grundmaterial verteilt sind, was nach dem Formen oder Extrudieren zu sichtbaren Farbunterschieden führt.
A: Beginnen Sie mit dem Basispolymer, der Verarbeitungsmethode, dem Temperaturbereich, dem Farbziel, den Endverwendungsbedingungen und etwaigen Compliance-Anforderungen, bevor Sie eine Formulierung auswählen.
A: Das Let-Down-Verhältnis ist die Menge an Masterbatch, die dem Basisharz zugesetzt wird. Eine falsche Dosierung kann zu schwacher Farbe, Überpigmentierung, höheren Kosten oder Verarbeitungsschwankungen führen.


